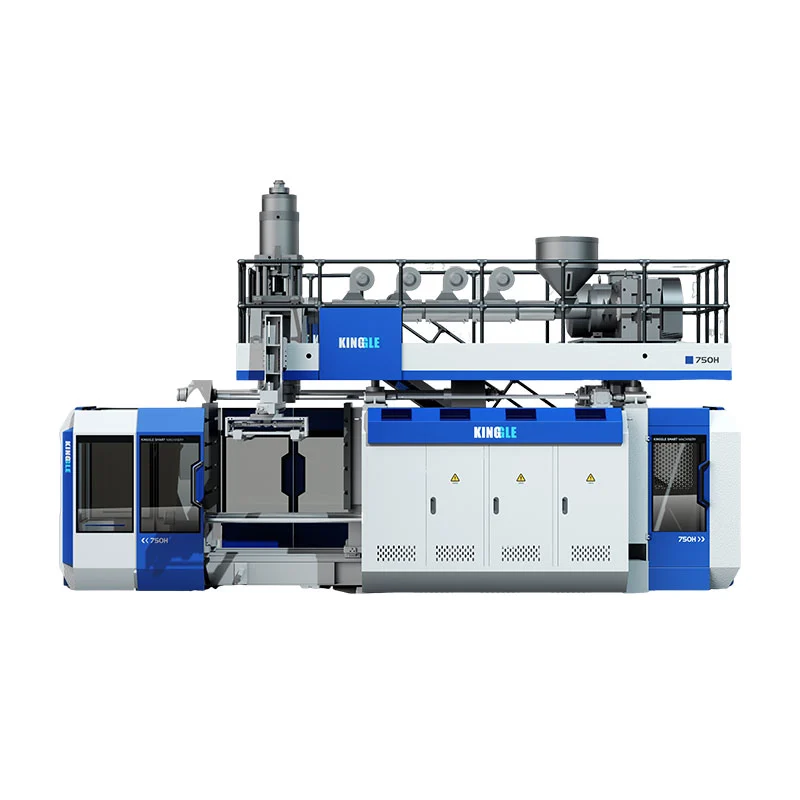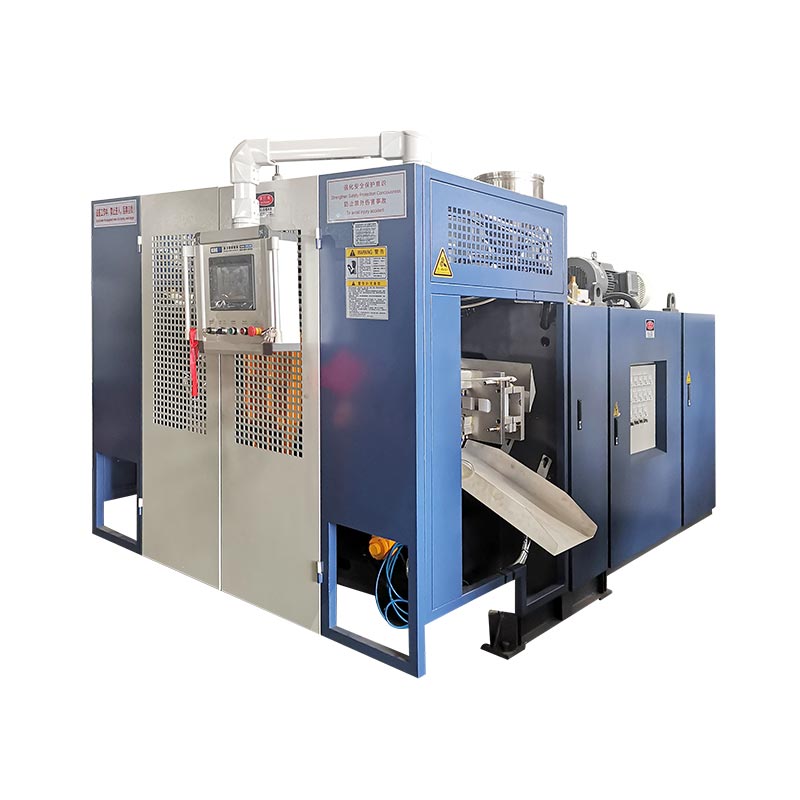
Buga mold ba kawai mummunan siffar kwalban ba ne. Dole ne ya kamawa da hatimi mai zafi, sakin iska mai kama, cire zafi, ƙirƙirar wuya da tushe, zubar da walƙiya, dacewa da matsewa da sakin ɓangaren-a yanayin haɓakar da ake buƙata.
Harshen bincike na iya ɓoye wannan iyaka. Masu saye suna amfanibusa m, busa m, kwalban kwalba, filastik kwalban mold, EBM kayan aikikumaextrusion busa molddon kayan aiki masu alaƙa. Shugaban mutu ya bambanta: yana samar da parison kafin a rufe m. Maganar zance yakamata ta lissafa kayan aikin mutu-kai da busa a matsayin abubuwa daban.
Wannan jagorar yana mai da hankali kan gyare-gyaren bugun jini maimakon allura ko kayan aikin shimfidawa. Hakanan yana raba bayanan ambulaf ɗin injin da aka buga daga garantin aikin. Babu dunƙulewa na duniya, hushi ko yanayin sanyaya da ya dace da kowane guduro da sashi.
Samfurin busawa yana da ayyuka guda bakwai da aka haɗa
Kogon yana ba sashin siffarsa na waje, amma haifuwa siffa shine kawai aikin farko. Dole ne kayan aikin su yi ayyuka masu zuwa tare:
- Gano wuri parison.Buɗaɗɗen ƙirar dole ne ya karɓi bututu mai zafi ba tare da jawowa ba, nadawa ko rasa yanki mai tsunkule.
- Rufe shi da walƙiya.Yankunan da aka kashe suna rufe parison kuma suna sarrafa kayan da aka kora a wuya, wutsiya, hannu ko wasu wuraren walƙiya.
- Bari iska ta kubuce.Vents suna ba da hanya don iska tsakanin faɗaɗa parison da saman rami.
- Canja wurin zafi.Da'irori masu sanyaya suna cire zafi tare da isasshen ma'auni don sakin barga a lokaci mai maimaitawa.
- Ƙirƙiri musaya.Abubuwan da ake saka wuyan wuya, cikakkun bayanan daidaitawa, busa-pin ko fasalin busa ƙasa dole ne su dace da ƙulli da injin.
- Saki kuma ƙarasa ɓangaren.Daftarin aiki, abubuwan da ake sakawa, buɗe motsi da dabarun kashe walƙiya suna ƙayyade ko ɓangaren zai iya barin ƙirar a tsafta.
- Daidaita kuma tsira da injin.Cikakken taro dole ne ya dace da farantin, buɗewa, kauri da tsarin hawa yayin ɗaukar maimaita matsawa da hawan zafi.
Canjin da aka yi don aiki ɗaya zai iya shafar wani. Aljihu mai zurfi mai zurfi na iya canza yanayin zafi a kusa da walda. Kogon da aka goge na iya haifar da kamanni daban-daban yayin da yake canza yadda iska ke tafiya. Babban abin shigar da motsi zai iya warware abin da aka yanke amma yana cinye sanyaya da sarari buɗewa. Bitar yanke shawara a matakin tsarin.
Blow mold jiki: sharuddan da za a saka a kan zane
Ra'ayin ra'ayi mai zuwa yana gano mu'amalar da mai siye ya kamata yayi tsammanin tattaunawa. Ba buguwar kayan aiki ba ce kuma ba ta ƙunshi girman masana'anta ba.
Fagen rami ya zama gefe ɗaya na ɓangaren. Abubuwan da ake sakawa na iya ayyana wuya, hannu ko wuraren sawa.
Located a kan iyakar rufe inda aka rufe parison.
Kogon adawa ya hadu a jirgin da zai rabu. alignment da hawan iko mai maimaita rufewa.
Hanyoyi masu fitar da iska suna haifar da tarko mai nisa daga zaɓaɓɓun yankuna.
| Siffar | Aiki | Shaida don amincewa |
|---|---|---|
| Kogon saman | Yana bayyana lissafin lissafi na waje, rubutu, alamomi da sanyaya lamba na gida | Samfurin ɓangaren ƙarshe, tushen raguwa, kiran sama da girma mai mahimmanci |
| Layin rabuwa | Iyakar inda gwanayen rabi suka hadu | Wurin kabu mai gani, daftarin aiki, samun damar walƙiya da tasiri akan filaye masu aiki |
| Qasa-kashe / matsawa ƙasa | Yana matsawa da hatimi kayan parison yayin sarrafa layin walda da karya | Takamaiman kayan aiki daki-daki da gwajin weld/datsa da aka yarda |
| Aljihu na walƙiya ko taimako | Yana karɓar kayan da aka kora fiye da yankin tsunkule | Babban kiyasin parison, joometry mai walƙiya da hanya mai ɓarna |
| Hanyoyi | Saki iska ta makale a waje da faɗaɗa parison | Taswirar wuri, alamun shaida da aka halatta da tsabta |
| Yanayin sanyaya | Cire zafi da sarrafa rarraba zafin jiki | Zane tasho, gano kewayawa, jagorar kwarara da keɓance mai amfani |
| Neck da busa dubawa | Forms ko calibrates ƙarewa kuma ya gabatar da iska mai hurawa | Zane na rufewa, busa-pin/busa-ƙasa da izinin datsa |
| Yin hawa da daidaitawa | Haɗa mold ɗin zuwa farantin kuma adana abin rufewa mai maimaitawa | Zane mai mu'amala da na'ura, taro, cibiyar nauyi, ɗaure da wuraren ɗagawa |
Fara da sashin da gwaje-gwajensa-ba babban rami ba
Mai yin mold yana buƙatar fiye da lita na ƙima. Jerry mai sarrafa 5L, kwalban zagaye na 5L da sashin fasaha mai bango biyu na iya buƙatar layukan rabuwa daban-daban, diamita na parison, shimfidar walƙiya da jerin cirewa.
Taswirar inda parison dole ne ya shimfiɗa
The parison baya cika rami kamar narke mai gyare-gyaren allura yana gudana ƙarƙashin babban matsi. Yana faɗaɗa ya miƙe zuwa bangon rami. Zane mai zurfi, faffadan faffadan lebur, kusurwoyi masu kaifi, wuyoyin biya da kuma rike tushen tushe na iya buƙatar ƙarin kayan gida ko dabarun rabuwa daban-daban. Yi amfani da radis da lissafi waɗanda za a iya samuwa ba tare da tambayar yanki mai bakin ciki ba don shimfiɗa nesa fiye da kayan da tsari zai iya tallafawa.
Sanya wurare masu inganci akan zane
“Bangaren Uniform” ba ƙa’idar karɓa ba ce mai aunawa. Alama wurare masu mahimmanci kuma faɗi hanyar gwaji. Kafada, kusurwa, tushe, tushe, tsunkule walda da panel na iya samun buƙatun aiki daban-daban. Haɗa waɗancan wuraren zuwasaitin shirye-shiryen parisondon haka mold geometry da kayan rarraba ba a daidaita su da kansu.
Tsara don raguwa ba tare da rancen kashi marar alaƙa ba
Ƙunƙasa ya dogara da darajar guduro, rarraba bango, zafin rami, lokacin sanyaya da ɓangaren lissafi. Yi amfani da bayanan mai siyar da kayan azaman maƙasudin farawa, sannan yi amfani da hanyar mai yin ƙira kuma tabbatar da ainihin ɓangaren. Kashi na gabaɗaya da aka kwafi daga wata kwalaba ba tushe mai girman rami ba ne mai karɓuwa.
Dole ne a tsara layin raba, tsinke da walƙiya tare
Layin rabuwa yana ƙayyade inda kayan aikin guda biyu ke kusa da kuma inda kabu mai gani zai iya bayyana. Sanya shi inda ƙirar zata iya buɗewa, za'a iya kama parison, ɓangaren na iya saki kuma kayan gyara kayan aiki na iya isa walƙiya. Guji sanya kutuwa mara sarrafawa a saman saman rufewa, kayan ado mai mahimmanci ko wani aikin mu'amala.
Tsuntsu-kashe fasalin walda ne
A wutsiya ko gindi, yankuna masu gaba da juna suna matse bangon parison biyu masu zafi tare. Daki-daki dole ne ya motsa isassun kayan aiki don samar da walda yayin ƙirƙirar layin hutu mai sarrafawa don cire walƙiya. Madaidaicin ƙasar, kusurwoyi, tsayawa da aljihu sun dogara da guduro, kauri na parison, aikin rufewa da sashi. Bi da su azaman ingantacciyar ƙira, ba daidaitaccen toshe da aka kwafi a cikin kayan ba.
Littattafan da aka buga akan gyare-gyaren extrusion kuma suna kula da yankin tsuntsu, aljihun walƙiya, zazzabi mai ƙima, saurin rufewa da ɓata lokaci azaman masu canjin mu'amala maimakon girman gefe ɗaya. Wannan yana goyan bayan ƙa'idar siyayya ta ra'ayin mazan jiya: yarda da daki-daki tare da guduro da hanyar gwaji, ba ta bayyanar kaɗai ba.
Zana hanyar walƙiya kafin yin oda ta atomatik
Gano filasha na sama, filashin wutsiya, filasha na hannu da kowane sharar daidaitawa. Yanke shawarar ko cirewa yana faruwa a cikin mold, a tashar bugawa, tare da trimmer ko ta hanyar gyara na biyu. Yawan walƙiya yana cikin babban buƙatar narke, ƙarfin injin niƙa da shirin sake yin ƙira. Zane-zanen kayan aikin yakamata kuma ya nuna yadda ɓangarorin da aka cire ke share fage da hanyar fita.
Sanyaya da iska sun yanke shawarar ko rami na iya aiki a saurin samarwa
Gudanar da sanyaya lokacin da sashin ya tsaya tsayin daka don barin ƙirar; isar da iska yana sarrafa ko faɗaɗa parison zai iya isa saman rami. Dukansu matsalolin rarraba ne. Yankin jinkiri, zafi ko iska mai kama da iska zai iya saita zagayowar da bayyanar ga duka ɓangaren.
Rarraba da'irori masu sanyaya ta wurin nauyin zafi da buƙatar sarrafawa
Sasanninta masu nauyi, yankuna masu tsunkule, abin da ake saka wuyansa da fasali mai zurfi na iya ba su saki zafi daidai da madaidaicin bangon bakin ciki. Da'irori da yawa da za'a iya ganewa suna ba da damar tantancewa da daidaita waɗannan yankuna. Takaddun mashigai, wurin fita da alkiblar kowace da'ira. Kada ka haɗa wani mold zuwa shuka ruwa dangane da kawai tiyo diamita; tabbatar da kwararar da ake buƙata, matsa lamba, zazzabi, ingancin ruwa da raguwar matsa lamba don kayan aiki na ƙarshe.
Wani bincike mai iyaka da aka buga na extrusion busa mai sanyaya sanyaya yayi nazarin kayan ƙera, canja wurin zafi na ciki, kauri da kuma zafin parison na farko a matsayin masu canji da ke shafar filin zafin jiki da lokacin buɗewar mold. Wannan binciken baya samar da alƙawarin sake zagayowar aikin Kinggle, amma yana ƙarfafa dalilin da ya sa za a iya zayyana ƙirar ƙira ta ƙira da kuma zato na tsari.
Nemo maɓuɓɓuka inda iska za ta iya kamawa
Yayin da parison ya faɗaɗa, iska tana kasancewa tsakanin samanta na waje da rami. Ba tare da hanyar fita ba, wannan iskar na iya jinkirta tuntuɓar kuma tana ba da gudummawa ga rubutun da bai cika ba, ja layi ko dalla-dalla mara kyau. TheCustom-Pak extrusion busa gyare-gyaren zane jagorayana bayyana hucewa-layi da ramukan rami kusa da abubuwan da aka saka ko fasali mai zurfi. Madaidaicin girman iska da izinin alamar shaida har yanzu sun dogara da sashi da kayan.
Tsaftacewa wani bangare ne na ƙirar huɗa
Fitar iska na iya rasa tasiri lokacin da ragowar, ƙura ko ƙasƙantaccen abu suka taru. Fayil ɗin zane da gyare-gyare ya kamata ya nuna inda ake samun iska, yadda suke haɗuwa da yanayi da kuma yadda ake bincikarsu ba tare da lalata rami ba. Bibiyar saman ko cike canje-canje ta matsayi kafin ƙara matsa lamba don rama hanyar da aka toshe.
Babban aiki mai sheki wani aikin thermal ne daban
Kayan aiki masu sanyi na iya ba da fifiko ga kawar da zafi, yayin da kwafin saman zai iya buƙatar dabarun yanayin zafi daban-daban. Wani binciken da aka yi bita na 2023 ya nuna nau'in gyare-gyaren yanayin zafin jiki a kan akwati guda ɗaya na ABS na mota ta amfani da dumama mai sarrafawa da sanyaya ruwa. Wannan shaida ce ga wata hanya ta musamman, ba hujjar cewa kowace kwalba ta yi amfani da kayan aikin variotherm ba. Bukatar bayyanar jihar da wuri don haka za'a iya tsara ƙirar da zagayowar tare.
Ƙarshen wuyan hannu, hanyar busawa da ɓata lokaci ɗaya ne
Tsarin rufewa yana saita girman aiki a saman kwalban. Samar da hular ko zanen rufewa, saman rufewa, zaren ko dalla-dalla, fasalin lalata da yanayin datsa da aka halatta. Yanke shawarar ko an ƙirƙiri ƙarewa, daidaitawa, gyara ko yanke a wani aiki na gaba. Kar a faɗi “madaidaicin wuyansa” ba tare da sarrafa bita na zane ba.
Daidaita kayan aiki zuwa tsarin busawa
Babban busa, busa ƙasa da shirye-shiryen allura suna sanya iska da kayan aiki daban. Fitin busa na iya shiga cikin gyaran wuyan wuya ko sarrafa walƙiya. Tabbatar da bugun jini, sanyaya, sanyaya, rufewa da share fage tare da na'urar Kinggle da aka zaɓa maimakon barin mai yin gyare-gyare don ƙwace su daga kwalbar kaɗai.
Bincika ma'auni na ƙasa da daidaitattun bayanai iri ɗaya
Wuyan zai iya zama mai tsabta amma har yanzu ya gaza aikace-aikacen hula ko rufewa. Yarda da waɗanne ƙididdiga da ma'auni aka yi amfani da su a gwajin ƙira, gwajin ɗigogi da cancantar cika-layi. Ajiye ainihin ma'auni da matsayin daidaitawa a cikin rikodin karɓa. Idan trimmer mai sarrafa kansa ya canza wuyansa bayan gyare-gyare, duba yanayin da aka gama maimakon kawai samfurin da aka ƙera.
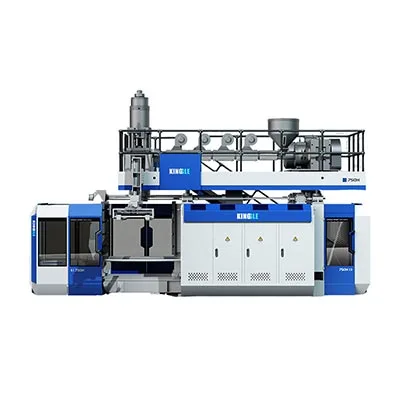
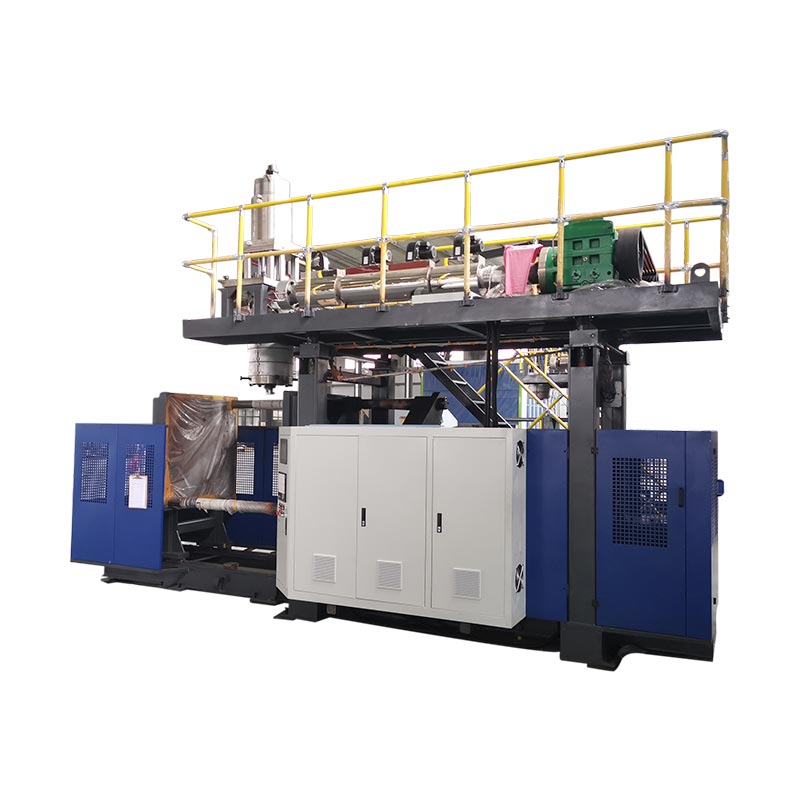
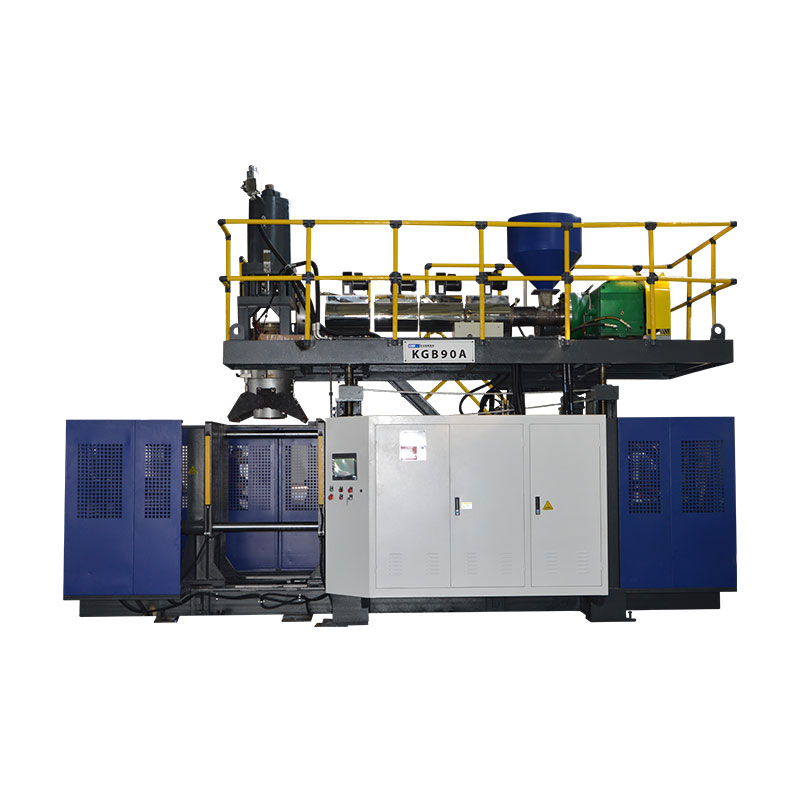
Kwatanta ta asali: Nassoshi na injin Kinggle don gwajin dacewa da mold
Teburin da ke ƙasa yana fitar da filayen da ke da alaƙa daga shafukan samfurin Kinggle guda biyar na yanzu. Yana ɗaukar injunan ci gaba da tarawa don haka masu siye za su iya ganin dalilin da yasa ƙarfin kwantena ba zai iya maye gurbin zane-zanen kayan aiki ba.
| Samfurin da aka buga | Inji aji | Matsakaicin kwantena tunani | Girman farantin karfe (W×H) | Girman mold ɗin da aka buga (W×H) | Mold kauri kewayon | Ƙarfin ƙarfi |
|---|---|---|---|---|---|---|
| KGB2L | Ci gaba, tashar guda ɗaya | 2 L | 380 × 430 mm | 360 × 380 mm | 160-300 mm | 40 kn |
| KGB5L | Ci gaba, tashar guda ɗaya | 5 L | 368 × 450 mm | 410 × 450 mm | 200-310 mm | 65 kn |
| KGB15L | Ci gaba, tashar guda ɗaya | 15 L | 500 × 550 mm | 580 × 500 mm | 300-380 mm | 165 kN |
| KGB80A | Accumulator, kafaffen mold | 30 L | 750 × 860 mm | 520 × 860 mm | 360-420 mm | 215 kN |
| KGB90A | Accumulator, kafaffen mold | 60 l | 960 × 980 mm | 700 × 980 mm | 460-550 mm | 280 kN |
Bincike guda uku da ke da mahimmanci kafin sakin mold
Na farko, lita ba su ayyana yanayin mold ba.Ci gaba da bitar 15L tana buga jeri mai faɗi amma mafi guntu fiye da maƙasudin tarawa na 30L. Tsarin gine-gine da siffar sashi tare da ƙara.
Na biyu, mold kauri yana da nasa kewayon.Kogon zai iya dacewa da ma'aunin fuskar da aka jera kuma har yanzu yana faɗuwa a waje da kauri da aka halatta ko tsarin buɗewa. Faranti na baya, abubuwan sakawa da haɗin gwiwar sanyaya suna ƙara zuwa taron.
Na uku, ƙwanƙwasa ƙarfi na samfur ne da tsari.Ƙimar shafi na inji yana da ƙarfi, ba shaida cewa kowane nau'i a cikin ambulaf ɗin ya dace ba. Wurin da aka yi hasashe, yanayin busawa, buƙatu-kashe da ginin ƙirƙira yana buƙatar bita na injiniya.


Mold abu, abun da ake sakawa da saman gama ya kamata su bi aikin samarwa
Kayan kayan aiki yana rinjayar canjin zafi, injina, gyarawa, lalacewa da farashi. Girman samarwa kawai bai isa ya zaɓi shi ba. Yi la'akari da guduro, ƙayyadaddun filaye, aikin tsukewa, gurɓataccen yanayi ko ɓarna, fasalulluka masu motsi, ƙarfin kulawa da dabarun gyara da aka yarda.
Tushen m abu
Nemi ainihin gawa ko daraja, maganin zafi inda ya dace, hanyar samar da rami da tushen ƙirar zafi. "Aluminum mold" ko "karfe mold" yayi fadi da yawa don kwatanta.
Abubuwan da za a iya maye gurbinsu
Wuya, tsinke-kashe, lalacewa, zaren ko abin da ake sakawa na iska na iya tantance kulawa da ba da izinin wani abu na daban a fasalin da ake buƙata. Yi rikodin shigar da ganowa da iyakoki.
Rubutun rubutu da zane-zane
Ƙayyade fayilolin zane-zane, daidaitawa, karɓar zurfin/bayyana, hulɗar iska da sarrafa bita. Tabbatar da yadda tsarin zai sake haifar da saman da aka nema.
Kariya da ajiya
Ƙayyade tsaftacewa, kariyar lalata da aka amince da ita, magudanar ruwa, makullin sufuri, wuraren ɗagawa da yanayin ajiya. Kiyaye hanyoyin ruwa da tsuke saman yayin raguwar lokaci.
Shawarar kayan aikin mai yin kayan aiki yakamata ya bayyana zato da keɓantawa. Lokacin kwatanta zance guda biyu, bincika ko duka sun haɗa da kayan saka iri ɗaya, iyawar sanyaya, zane-zane, ƙarewar ƙasa, hoses, kayan ɗaki, kayan ɗagawa, aikin gwaji da kayan sawa.
Gwajin masana'anta: tabbatar da mold azaman tsari mai maimaitawa
Kwalban karɓa na farko yana tabbatar da cewa tsarin zai iya samar da ɓangaren sau ɗaya. Karɓar samarwa yana buƙatar tsayayyen gudu tare da yanayin da ake iya ganowa. Gudun aiki mai zuwa shine tsarin shaidar da aka ba da shawarar, ba da'awar cewa kowane aikin Kinggle ya riga ya yi amfani da ƙa'ida ɗaya ba.
- Tabbatar da ainihi.Injin rikodi, mold, abubuwan da ake sakawa, kayan aikin mutu, matakin abu/yawa, launi ko yanayin regrind da sake fasalin girke-girke.
- Tabbatar da yanayi.Yi rikodin ainihin yanayin zafi, samar da ruwa mai sanyaya/dawowa, yanayin busawa da matakan sake zagayowar bayan tsari ya kai matsayin da aka yarda.
- Duba kayan aiki.Bincika ƙulle-ƙulle-layi, daidaitawa, ruwa da ɗigon iska, yanayin huɗa, fisge-tsalle da motsi mai aminci.
- Misali ta matsayi.Ajiye rami, wurin fita da asalin tasha ta hanyar aunawa, auna bango, datsa da gwajin aiki.
- Auna yanayin da aka gama.Haɗa tasirin reaming, naushi, kashe walƙiya ko wasu matakan gamawa da aka haɗa.
- Yi rikodin duk asarar.Shiga ya ƙi, tsayawa, ƙararrawa, gyare-gyaren hannu da katsewar ƙasa yayin taga da aka yarda.
- Ajiye tushen tushe.Amince da bitar zane, girke-girke, hotuna, ma'auni, ma'auni da buɗe ayyukan gyara tare.
Gano alamu kafin canza girke-girke
| Tsarin da aka lura | Kayan aiki ko aiwatar da wuraren dubawa | Shaida don tattarawa |
|---|---|---|
| Weld wutsiya mai rauni ko rashin daidaituwa | Matsayin Parison, daki-daki, ƙulli, ƙulli, zazzabi na gida, saurin walƙiya da kashe walƙiya | Samfuran weld mai alamar matsayi, babban taro, jerin kusa da gwajin aiki |
| Rubutun mara kyau ko cikakkun bayanai | Fitowa, wurin da aka makale-iska, yanayin rami, hulɗar parison da zafin jiki | Taswira mara kyau, duban iska, ainihin yanayin tsari da hotunan rami |
| Warpage bayan fitarwa | Rarraba bango, ma'aunin sanyaya, lokacin fitarwa, kulawa da sanyaya bayan | Zazzabi/gudanarwa ta hanyar kewayawa, duban lokaci da taswirar bango |
| Filashi a gefe guda | alignment, platen parallelism, parting surface, mold hawa da parison centering | Tarihin matsayi, binciken rufewa da maimaita sassa kafin/bayan gyara |
| Zagayowar sannu ko canzawa | Ƙuntataccen kewayawa mai sanyaya, yankuna masu zafi, kauri na sashi, huɗa da jinkirin ƙasa | Lokutan zagaye-zagaye, sharuɗɗan samarwa/dawowa da tasha log |
Yi amfani da Kinggle'sHMI shaida aikin gudanalokacin da ƙararrawa ko jerin canje-canje ke biye da matsalar mold. Dauke wuraren dubawa da aka amince a cikintsare tsare tsaremaimakon jira part quality ya drive.
Busa mold RFQ da lissafin ƙira-bita
- Fayil ɗin ɓangaren 2D/3D mai sarrafawa, bita, iya aiki, matsakaicin girma da abubuwan da aka nufa.
- Rufewa da zane-ƙasa-wuyan, samfuran hula, hatimin datum da yanayin datsa ya ƙare.
- Daidaitaccen darajar guduro, launi/haɓaka, regrind/PCR da bayanin mai ba da kaya.
- Ƙarshen nauyi, kiyasin babban parison da hanyar walƙiya.
- Mahimman bango da wurare masu girma tare da hanyoyin gwaji da iyakokin karɓa.
- Leak, drop, saman-load, juzu'i, muhalli ko wasu takamaiman gwaje-gwajen aikin.
- Samfurin inji, ƙididdige tasha da rami, shirin fitar da kai da nisan tsakiyar parison.
- Platen/hawa dubawa, mold ambulaf, kauri, budewa, matsa da busa-pin tsari.
- Layin rabuwa, tsinke-kashe, aljihun walƙiya, saka wuya, huluna, da'irori mai sanyaya da gamawa.
- Fitar da fitar, datsa, gwajin ɗigo, isarwa da musaya mai jujjuyawa.
- Kayan kayan aiki, saka maki, taurin/jiyya inda ya dace, tanadi da hanyar gyarawa.
- Yawan kayan gwaji, tsawon lokacin gudu, samfurori, ma'auni, rikodin bayanai da alhakin karɓa.
- Tsari na gabaɗaya, wuraren ɗagawa, ƙirƙira taro/cibiyar nauyi da ingantaccen tsarin canji.
- Iyakar iyaka: mold, mutu kayan aiki, kayan aiki, hoses, zane-zane, horo, marufi da abubuwan da aka kawo masu saye.
Don sabis na masana'anta, haɗa da'irori na ƙarshe da tsarin busa zuwa Kinggle'smai amfani da jagorar tsara shimfidawa. Don ajin inji da jerin samarwa, yi amfani dam extrusion busa gyare-gyaren jagorakuma tabbatar ko ana buƙatar dandamali mai tarawa don ɓangaren ƙarshe.
Tambayoyin da ake yawan yi
Menene bambanci tsakanin busa mold da busa gyare-gyaren mutu kai?
Kan mutun yana samar da narkakken parison kafin yin gyare-gyare. Tsarin busa yana rufe kusa da wannan parison, ya rufe shi, yana karɓar iska mai hurawa, sanyaya sashin kuma yana bayyana siffarsa ta waje. Sun bambanta amma tsarin kayan aiki sun haɗa.
Wane bayanin da ake buƙata don tsara ƙirar busa extrusion?
Samar da sashin sarrafawa da zane-zane na rufewa, darajar guduro, gamawa da ma'aunin nauyi na parison, bangon bango da girma, gwaje-gwajen aiki, maƙasudin fitarwa, ƙirar injin, tsarin rami, hanyar datsa da kayan aikin masana'anta.
Me yasa ƙira-kashe ke da mahimmanci a cikin gyare-gyaren extrusion?
Tsunin-kashe yana matsawa da hatimi mai zafi kayan parison kuma yana taimakawa ayyana inda walƙiya ya rabu. Geometry ɗin sa yana mu'amala da kayan, kauri na parison, rufewar mold, zafin jiki, saurin walƙiya da kashe walƙiya, don haka dole ne a inganta shi akan ainihin aikin.
Me yasa kumburin extrusion busa mold ke buƙatar hurumi?
Iska na iya zama tarko tsakanin faɗuwar parison da rami. Vents suna ba shi hanyar tserewa don haka parison zai iya tuntuɓar ƙera kayan ya sake haifar da siffa da daki-daki.
Ta yaya tashoshin sanyaya ke shafar lokacin zagayowar gyare-gyare?
Wuraren sanyaya suna cire zafi har sai an iya sakin sashin ba tare da nakasar da ba za a yarda da ita ba. Yankin zafi mafi hankali zai iya iyakance zagayowar, don haka shimfidar kewayawa, kwarara, zazzabi, kayan ƙira da rarraba bango dole ne a kimanta tare.
Shin abin da ake busawa na yanzu zai iya dacewa da na'ura daban?
Yiwuwa, amma kar a ɗauka. Bincika faɗin ƙira, tsayi, kauri, taro, hawa, buɗewa, manne, matsayi mai busa, kayan aiki, hanyar fita, daidaitawar kai da sarrafawa akan injin karɓa.
Shin zan zaɓi ƙwanƙwasa aluminium ko ƙarfe?
Zaɓin ya dogara da aikin thermal, aikin samarwa, guduro, saman da buƙatun sawa, saka dabarun, iyawar gyara, lokacin jagora da farashi. Nemi ainihin ƙima da zato na ƙira maimakon zaɓi daga sunan ƙarfe kaɗai.